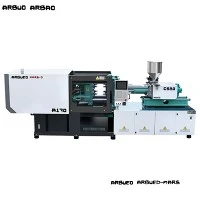
Machine de moulage par injection servo à grande vitesse-
Les machines de moulage par injection à paroi mince-de haute précision-sont conçues pour les conteneurs à paroi mince-, les emballages, les produits médicaux jetables et les boîtiers électroniques de précision nécessitant des épaisseurs de paroi comprises entre 0,35 mm et 0,80 mm. Les équipements de moulage par injection standard sont souvent confrontés à des tirs courts, à des éclairs et à une dégradation thermique lorsqu'ils sont contraints à des cycles de remplissage ultra-haute-vitesse. Cette série résout ces problèmes grâce à une vitesse d'injection élevée, une réponse hydraulique rapide et une rigidité élevée du châssis.
En utilisant une accélération d'accumulateur assistée par l'azote, des unités d'injection à haute vitesse-et des plateaux de serrage de type boîte rigide-, cette plate-forme atteint des vitesses d'injection allant jusqu'à 500 mm/s et des temps de cycle de séchage inférieurs à 1,8 seconde. Le système servo-hydraulique maintient le contrôle de la pression à +/- 0.5 bar, empêchant les bavures tout en assurant un remplissage complet de la cavité dans les moules multi-cavités à canaux chauds-.
Spécifications clés
Modèle 200T
Force de serrage : 2 000 kN
Distance des barres de liaison (H x V) : 560 x 560 mm
Taille du plateau (H x V) : 810 x 810 mm
Max. Épaisseur du moule : 550 mm
Min. Épaisseur du moule : 220 mm
Course d'éjecteur : 140 mm
Options de diamètre de vis : 32 mm / 36 mm / 40 mm
Vitesse d'injection : jusqu'à 500 mm/s
Pression d'injection : 2 200 - 2 500 bars
Rapport L/D : 22 : 1 - 24 : 1
Pression du système : 17,5 MPa
Modèle 300T
Force de serrage : 3 000 kN
Distance des barres de liaison (H x V) : 670 x 670 mm
Taille du plateau (H x V) : 960 x 960 mm
Max. Épaisseur du moule : 650 mm
Min. Épaisseur du moule : 280 mm
Course d'éjecteur : 160 mm
Options de diamètre de vis : 40 mm / 45 mm / 50 mm
Vitesse d'injection : jusqu'à 480 mm/s
Pression d'injection : 2 200 - 2 500 bars
Rapport L/D : 22 : 1 - 24 : 1
Pression du système : 17,5 MPa
Modèle 400T
Force de serrage : 4 000 kN
Distance des barres de liaison (H x V) : 780 x 780 mm
Taille du plateau (H x V) : 1 120 x 1 120 mm
Max. Épaisseur du moule : 750 mm
Min. Épaisseur du moule : 320 mm
Course d'éjecteur : 180 mm
Options de diamètre de vis : 50 mm / 55 mm / 60 mm
Vitesse d'injection : jusqu'à 450 mm/s
Pression d'injection : 2 100 - 2 400 bars
Rapport L/D : 22 : 1 - 24 : 1
Pression du système : 17,5 MPa
Modèle 500T
Force de serrage : 5 000 kN
Distance des barres de liaison (H x V) : 880 x 880 mm
Taille du plateau (H x V) : 1 260 x 1 260 mm
Max. Épaisseur du moule : 850 mm
Min. Épaisseur du moule : 380 mm
Course d'éjecteur : 200 mm
Options de diamètre de vis : 60 mm / 65 mm / 70 mm
Vitesse d'injection : jusqu'à 400 mm/s
Pression d'injection : 2,000 - 2,300 bar
Rapport L/D : 22 : 1 - 24 : 1
Pression du système : 17,5 MPa
Principales fonctionnalités
Injection d'accumulateur à grande vitesse :Les accumulateurs hydrauliques intégrés fournissent instantanément un débit de pointe, atteignant la vitesse d'injection maximale en 15 millisecondes pour remplir les chemins à paroi mince-avant que la solidification du plastique ne se produise.
Type de boîte-Conception à plateau rigide :Les plateaux optimisés pour l'analyse par éléments finis (FEA) minimisent la déflexion du plateau sous un tonnage complet, prolongeant ainsi la durée de vie du moule et maintenant une épaisseur de paroi uniforme dans toutes les cavités.
Commande d'asservissement en boucle fermée{{0} :Les servovalves Rexroth/Moog à réponse élevée, couplées à des encodeurs linéaires optiques, fournissent un retour d'informations en temps réel sur la position des vis et la pression du système à des fréquences d'échantillonnage de 1 kHz.
Vis et baril spécialisés pour paroi mince- :Les vis nitrurées ou bimétalliques dotées de têtes de mélange spécialisées traitent les résines à indice de fluidité élevé (MFI) sans dégradation de la chaîne polymère ni stries de couleur.
Entraînement hydraulique/électrique à couple élevé :Les moteurs de plastification à haut rendement-permettent une récupération simultanée lors de l'ouverture du moule, réduisant ainsi les temps de cycle globaux de 15 à 25 %.
Système de jet d'air et d'éjection synchronisé :Les vannes pneumatiques multi-circuits intégrées au système de contrôle du plateau prennent en charge le soufflage d'air à grande vitesse-pour une éjection rapide des pièces pendant un fonctionnement automatisé continu.
Principe de fonctionnement/Configuration de la machine
Le moulage à paroi mince- nécessite de remplir les cavités du moule en quelques millisecondes avant que la résine fondue ne gèle contre les parois froides de la cavité en acier. La machine utilise un accumulateur hydraulique chargé d'azote-pour contourner les limitations de débit de la pompe pendant la phase d'injection. Lors de l'activation du signal, des vannes proportionnelles à réponse élevée-déchargent la pression de l'accumulateur dans des cylindres d'injection à faible-inertie, propulsant la vis vers l'avant à des vitesses supérieures à 400 mm/s.
Flux de processus :Hydraulic Power Unit -> Servo Pump + Accumulator -> High-Response Valve -> High-Speed Screw Unit ->Boucle de rétroaction de la cavité du moule (0,4 mm) : l'encodeur linéaire surveille en permanence la position de la vis et envoie des données au contrôleur.
Normes des composants de base :
Système d'injection : les rails de guidage linéaires sur le traîneau d'injection réduisent la friction et maintiennent l'alignement axial lors d'accélérations à grande vitesse-.
Unité de serrage : structure mécanique à double bascule à 5-points avec broches en acier trempé et bagues en bronze graphite autolubrifiantes-.
Système hydraulique : servopompes électro-hydrauliques associées à des vannes proportionnelles Rexroth/Moog, des transducteurs de pression Gefran et des flexibles haute pression-Parker.
Système de contrôle : contrôleurs industriels KEBA / Techmation avec une interface à écran tactile de 12-pouces, prenant en charge les protocoles OPC-UA et Euromap 67/73 pour l'intégration de robots et d'automatisation.
{0}Avantages techniques spécifiques au produit
Déflexion minimale du plateau sous charge dynamique :Les plateaux standards se plient vers l'intérieur sous l'effet d'une force de serrage maximale, ce qui provoque le flash des cavités centrales tandis que les cavités extérieures sont courtes-. La conception du plateau de type boîte- concentre la force de serrage directement derrière la limite du moule. Sous des charges de serrage de 300 T, la déformation maximale du plateau reste inférieure à 0,05 mm, protégeant ainsi les lignes de séparation délicates des parois fines-.
Cohérence du poids du shot-à- :Une vitesse d'injection élevée crée une inertie dynamique qui amène les machines traditionnelles à dépasser la pression de maintien. En utilisant des vannes en boucle fermée-haute fréquence-avec une résolution de codeur linéaire de 0,005 mm, le point de commutation du contrôle de vitesse au contrôle de pression se produit en quelques millisecondes. L'écart de poids entre les tirs-à-est maintenu à +/- 0.2 %.
Homogénéité de fusion à haut débit :Le traitement de résines-MFI élevées (telles que MFI 60-100 PP) à des vitesses de vis élevées peut introduire une chaleur de cisaillement et une dégradation thermique. La géométrie spécialisée de la vis équilibre le mélange distributif et dispersif à des températures de fusion plus basses, réduisant ainsi la contrainte thermique de séjour dans le fût tout en maintenant une distribution uniforme des couleurs.
Applications typiques
Emballage et service alimentaire :Récipients alimentaires IML (In-Mold Labeling) (épaisseur de paroi de 0,40 mm - 0.60 mm), gobelets à boissons jetables, bacs à produits laitiers, -couvercles inviolables et-seaux de stockage à parois fines.
Consommables médicaux et de laboratoire :Embouts de pipettes jetables, tubes PCR, corps de seringues, gobelets pour échantillons médicaux et plaques d'analyse multi-puits nécessitant une cavité étroite-à-une cohérence de cavité.
Composants électroniques et de précision :Cadres internes légers pour appareils mobiles, supports structurels, plaques de guidage de lumière optique (LGP), boîtiers d'écran et boîtiers de connecteurs haute-densité.
Compatibilité des matériaux
PP (Polypropylène)
Plage MFI typique : 35 - 110 g/10 min
Taux de retrait : 1,0 % - 2.0 %
Notes de traitement : nécessite une vitesse d'injection élevée ; faible viscosité à l'état fondu ; sujet aux marques d'enfoncement si la pression de maintien chute tôt.
PS/HANCHES
Plage MFI typique : 8 - 20 g/10 min
Taux de retrait : 0,4 % - 0.7 %
Notes de traitement : Nécessite un contrôle précis de la pression pour éviter les fissures fragiles lors de l'éjection ; excellente clarté pour les tasses et les couvercles.
ANIMAL DE COMPAGNIE
Plage IMF typique : 0.70 - 0.85 IV
Taux de retrait : 1,5 % - 2.0 %
Notes de traitement : Nécessite un séchage déshumidifié jusqu'à moins de 50 ppm d'humidité ; une température de fusion élevée nécessite une conception de buse anti-bave.
Mélanges PC/ABS
Plage MFI typique : 15 - 35 g/10 min
Taux de retrait : 0,5 % - 0.7 %
Notes de traitement : exige une pression d'injection élevée (2,000+ bar) et une surveillance stricte de la zone de température du baril.
Comment sélectionner / Options de configuration
La sélection du bon tonnage de la machine et de la bonne combinaison de vis dépend de la surface projetée de la pièce, de l'épaisseur de la paroi, du rapport longueur d'écoulement-sur-épaisseur (L/T) et de la viscosité de la résine.
Formule de force de serrage :Force de serrage requise (tonnes)=[Surface projetée (cm²) x Pression de cavité (bar) / 1 000] x 1,1 (Facteur de sécurité)
Remarque : Pour les applications à parois minces-, la pression dans la cavité est généralement comprise entre 600 bars et 900 bars.
Directives de dimensionnement basées sur le rapport L/T :
Rapport L/T inférieur à 150 : modèles servo-hydrauliques standard avec profils de vis standard.
Rapport L/T 150 à 250 : unité d'injection assistée par accumulateur- requise ; configuration mono-cylindre haute-vitesse recommandée.
Rapport L/T supérieur à 250 : système d'accumulateur haute-pression, vis bimétallique à haut-cisaillement et plastification électrique synchronisée requise.
Configurations facultatives :
Kit de mouvement parallèle : un entraînement à vis électrique permet la plastification lors de l'ouverture et de la fermeture du moule.
Interface IML (In-Mold Labeling) intégrée : interfaces robot standardisées Euromap 67/Euromap 73.
Vannes de tirage à noyau hydrauliques : extensibles jusqu'à 4 séquences de tirage à noyau indépendantes à 4 circuits.
Couvercles de baril isolés : Réduit la perte de rayonnement thermique des bandes chauffantes jusqu'à 30 %.
Fabrication et contrôle qualité
Chaque machine est soumise à des protocoles d'assemblage structurés et à des tests standard avant expédition :
Séquence de fabrication :Frame Stress Relieving -> CNC Machining of Platens -> Assembly & Piping -> Laser Interferometer Alignment -> 48-hr Dry Run Test ->Signature d'usine-Désactivation
Normes de qualité et certifications :
Sécurité et conformité du système : fabriqué selon les systèmes de gestion de la qualité ISO 9001 et de gestion environnementale ISO 14001. Entièrement certifié CE (normes de sécurité EN 201:2009 pour les machines en plastique).
Fraisage de surface sur plateau : usiné sur des centres d'usinage à portique de haute-précision pour garantir un parallélisme de surface inférieur à 0,03 mm/m.
Inspection par ultrasons des barres de liaison : test par ultrasons volumétrique à 100 % des barres de liaison en acier allié forgé 40CrMo pour vérifier les microfissures internes.
Test de pression hydraulique : collecteurs et circuits de tuyauterie testés à 1,5 fois la pression de service pendant 24 heures pour garantir l'absence de fuite interne ou externe.
Alignement laser : parallélisme des plateaux et coaxialité des barres de liaison vérifiés à l'aide d'interféromètres laser Renishaw pendant les séquences de verrouillage à bascule.
Test de charge continu : chaque unité est soumise à un test de cycle de fonctionnement à sec continu de 48 -heures à vitesse de fonctionnement maximale avant l'inspection par le client.
Livraison, garantie et provenance des composants
Délai de livraison standard :30 à 45 jours calendaires à compter de la confirmation de commande et de la vérification du moule.
Couverture de garantie standard :Garantie de 18 mois sur les composants structurels primaires (plateaux, tirants, cadre) ; Garantie complète de 12 mois sur les commandes hydrauliques, pneumatiques et électriques.
Liste des principaux fournisseurs :Rexroth/Moog (vannes hydrauliques), Gefran (transducteurs de pression), Parker (tuyaux haute-pression), KEBA/Techmation (contrôleurs PLC), Schneider/Siemens (électricité basse-tension).
Personnalisation et assistance OEM
Profils de vis sur mesure :Zones de mélange de profondeur de vol, de pas et de barrière personnalisées optimisées pour des ratios de mélange maître ou de rebroyage spécifiques.
Lumière du jour et accident vasculaire cérébral prolongés :Espacement des barres de liaison et dimensions des plateaux personnalisés pour s'adapter aux grands moules à canaux chauds multi-empreintes ou aux moules empilés.
Schémas de couleurs personnalisés et interface utilisateur du logiciel :Intégration de la marque OEM, écrans de contrôle utilisateur personnalisés et langues système localisées (anglais, allemand, espagnol, français).
Intégration de cellules d'automatisation :Intégration clé en main comprenant des robots à entrée latérale-à grande vitesse-, l'automatisation IML, l'inspection par vision optique et les systèmes de convoyeurs en aval.
Ce que les acheteurs devraient fournir pour un devis
Pour recevoir un devis technique précis, une proposition de dimensionnement de machine et un calcul du temps de cycle, veuillez fournir les détails suivants :
Fichiers de conception de pièces :Fichiers CAO 3D (.STEP, .IGS) comprenant les spécifications exactes de l'épaisseur de paroi.
Spécifications matérielles :Qualité du polymère, indice MFI, densité et pourcentages de charges (telles que fibre de verre ou carbonate de calcium).
Détails du moule :Nombre de cavités, dimensions extérieures du moule (L x L x H), poids total du moule et exigences de contrôle des vannes à canaux chauds.
Temps de cycle cible :Production de pièces requise par heure ou temps de cycle cible en secondes.
Automatisation en aval :Exigences relatives à l'IML, aux systèmes de prélèvement-et-de placement de robots ou aux circuits d'éjection de jet d'air.
FAQ
Q : En quoi le moulage par injection à paroi mince- diffère-t-il du moulage par injection standard ?
R : Le moulage à paroi mince-implique le remplissage de pièces dont l'épaisseur de paroi est inférieure à 0,8 mm. Cela nécessite des vitesses d'injection plus élevées (plus de 300 mm/s), des pressions d'injection plus élevées (plus de 2 000 bars), des temps de réponse du contrôleur plus rapides et une rigidité de plateau plus élevée pour éviter les éclairs et les tirs courts par rapport au moulage standard.
Q : Pourquoi un accumulateur hydraulique est-il nécessaire pour les applications à parois minces ?
R : Les pompes hydrauliques standard ne peuvent pas fournir de fluide assez rapidement pour entraîner la vis aux vitesses requises (300 à 500 mm/s). Un accumulateur stocke l'énergie hydraulique sous pression et la libère instantanément, fournissant ainsi le débit de pointe nécessaire pour remplir les sections de paroi mince avant que le plastique fondu ne gèle.
Q : Quelle est la consommation d’énergie moyenne par kilogramme de résine traitée ?
R : Grâce aux servopompes à cylindrée variable et à la récupération d'énergie cinétique, la consommation électrique varie entre 0,28 kWh/kg et 0,35 kWh/kg en fonction du matériau et du temps de cycle. Cela représente une économie d'énergie de 30 % à 55 % par rapport aux systèmes de pompes à cylindrée fixe traditionnels-.
Q : Quel est le temps de réponse hydraulique typique de ces machines ?
R : Contrôlés par des servovannes en boucle fermée à réponse élevée-, la pression et le débit du système atteignent les valeurs de consigne maximales dans les 15 millisecondes suivant l'exécution du signal.
Q : Ces machines peuvent-elles traiter des matériaux biodégradables comme le PLA ?
R : Oui. Cependant, étant donné que le PLA a une faible résistance à la fusion et qu'il est thermiquement sensible, les configurations de machines pour le moulage à paroi mince de PLA- nécessitent un contrôle précis de la température du canon et des profils de vis personnalisés à faible -cisaillement pour éviter la dégradation de la résine.
Q : Comment la sécurité du moule est-elle gérée lors de la fermeture à bascule à grande vitesse ?
R : Le contrôleur KEBA surveille en permanence la position et la force du moule. La phase de protection du moule à basse-pression détecte une résistance allant jusqu'à 1 Nm ou des obstacles aussi petits que 0,1 mm, arrêtant instantanément le mouvement de la pince pour éviter d'endommager le moule.
étiquette à chaud: machine de moulage par injection à paroi mince de haute précision, Chine fabricants de machines de moulage par injection à paroi mince de haute précision, fournisseurs, usine